FDG610 金属切削技术详解
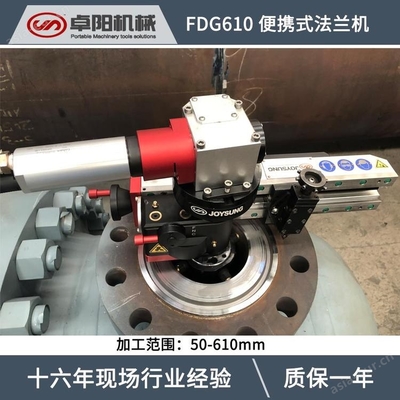
FDG610 金属切削技术是一种针对特定材料(通常指高温合金、钛合金或高强度钢等难加工材料)而开发的高效切削工艺规范。该技术以优化的刀具几何参数、涂层技术、切削用量及冷却策略为核心,旨在提升加工效率、延长刀具寿命并保证工件表面质量。
一、技术背景与适用材料
FDG610 并非普遍标准,而多源于特定企业或行业(如航空发动机、燃气轮机、模具制造)的内部工艺编号。它常适用于以下材料:
- 镍基高温合金(如 Inconel 718、GH4169)
- 钛合金(如 TC4、Ti-6Al-4V)
- 高强度合金钢(如 300M、Aermet 100)
统一特点是:导热性差、加工硬化倾向大、切削力高、刀具磨损快。
二、关键技术要素
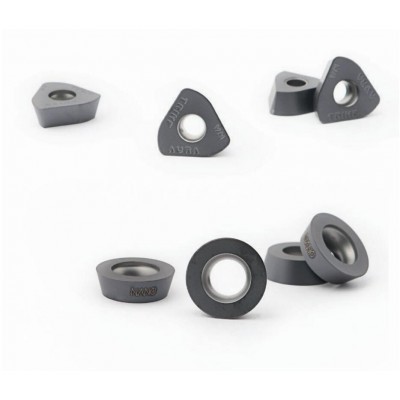
- 刀具材料与涂层:采用超细晶粒硬质合金基体,搭配 PVD 或 CVD 涂层(如 TiAlN、AlCrN、TiSiN),必要时使用陶瓷或 CBN 刀具。
- 几何参数优化:针对难加工材料,通常采用大前角、负倒棱、钝化刃口设计,以增强刃口强度并减少崩刃。
- 切削用量:
- 切削速度:中等偏低(例如镍基合金 20-40 m/min,钛合金 40-80 m/min)。
- 每齿进给量:适中偏大,避免过度摩擦和加工硬化。
- 轴向与径向切深:采用浅径向切深、大切深策略,或应用摆线铣削以降低径向力。
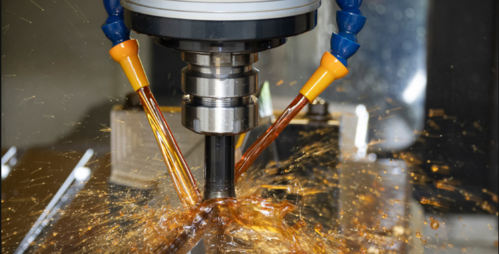
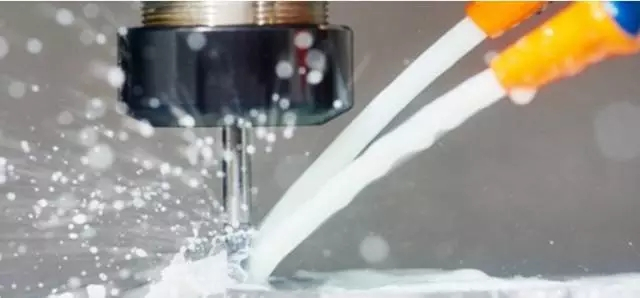
- 冷却与润滑:高压冷却(HPC,压力 >70 bar)可有效断屑、排屑并显著延长刀具寿命;部分工况可配合微量润滑(MQL)或液氮冷却。
- 工艺路径:采用螺旋插补、摆线铣削和自适应控制,保持恒定切削负载并减少振动。
三、实施要点
- 刚性优先:机床、刀柄和夹具系统必须具备高刚性和高阻尼,以避免颤振。
- 刀具监控:通过功率、声发射或振动信号实时监测刀具磨损,及时换刀。
- 表面完整性:控制切削参数,防止表面白层、微裂纹和残余拉应力。
四、典型应用
FDG610 技术要求可应用于航空发动机盘轴、整体叶盘、起落架部件、核电阀门以及高硬度模具型腔的铣削、车削和钻削加工。
五、
FDG610 金属切削技术通过系统性地匹配刀具、参数和冷却方式,成功解决了难加工材料的切削瓶颈。实际采用时,必须基于具体工件材料和机床条件进行工艺验证与优化,以发挥其最大效益。
如若转载,请注明出处:http://www.fujian-tools.com/product/48.html
更新时间:2026-09-23 10:21:16