金属切削液中泡沫问题的成因与消泡技术全解析
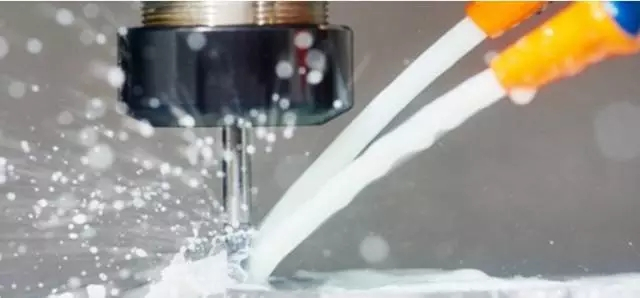
在金属切削加工中,切削液被誉为“工业血液”,承担着冷却、润滑、清洗和防锈四大关键功能。许多加工现场都会遇到一个头疼的问题——切削液起泡。大量泡沫溢出液槽,不仅污染车间环境,还会导致冷却润滑失效、刀具寿命骤降,甚至引发设备报警停机。本文将围绕切削液起泡的机理与消泡技术,提供一套从诊断到解决的系统方案。
一、切削液为什么会起泡?
泡沫的本质是气体被液膜包裹形成的分散体系。切削液起泡需要三个条件:表面活性物质、气体卷入和液膜稳定。具体成因如下:
- 化学配方因素:切削液中含有的乳化剂、极压剂、防锈剂等表面活性剂,在降低表面张力的也增强了液膜的弹性,使气泡难以破裂。
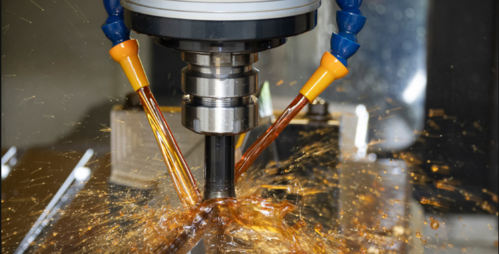
- 机械作用:高速旋转的刀具、高压喷嘴、泵循环回流都会将空气卷入液体,形成大量气泡。
- 水质硬度:软水中缺乏钙镁离子,无法与部分表面活性剂形成不溶性盐,导致泡沫更为稳定。
- 污染与老化:杂油(导轨油、液压油)泄漏、金属屑堆积、细菌滋生都会改变切削液性能,诱发顽固泡沫。
- 浓度与pH值:浓度过高会引入更多表面活性剂;pH值异常则可能影响消泡剂效力。
二、消泡技术的分类与选择
控制泡沫通常遵循“先抑制、后消除”的原则。消泡技术主要分为物理方法和化学方法两大类。
2.1 物理消泡法
- 机械消泡:通过消泡桨、离心分离或超声波装置破碎泡沫。优点是无化学添加,但效率有限,仅适合辅助使用。
- 温控与静置:将切削液升温至40~50℃可降低黏度,促进泡沫破裂;或在停机时静置回流,让气泡自然上浮消失。
- 过滤净化:利用撇油器、过滤袋去除杂油和悬浮颗粒,从根源减少起泡源。
2.2 化学消泡法——添加消泡剂
这是工业上最直接有效的方式。切削液消泡剂通常由活性成分(如聚硅氧烷、聚醚、矿物油)与乳化剂、载体组成。选用时需关注以下要点:
- 相容性:有机硅类消泡剂破泡快但易缩孔,影响后续涂装;聚醚类抑泡持久且相容性好,但破泡速度稍慢。建议优先选用聚醚改性硅氧烷或复合型消泡剂。
- 添加方式:应预先用10~20倍水稀释,再缓慢加入循环中的切削液槽,避免局部浓度过高。
- 添加量:一般占切削液总量的0.05%~0.3%,过量会导致润滑性下降。
三、现场消泡实战步骤
当加工现场出现严重泡沫时,可按照以下流程快速排查处理:
- 诊断起泡原因
- 观察泡沫形态:细腻且持久的泡沫多由表面活性剂或软水引起;粗大且易碎的泡沫则可能是泵吸入空气或液位过低。
- 检测浓度、pH值和水硬度,记录最近是否有补液、换液或漏油情况。
- 应急消泡
- 立即喷淋少量酒精或成品消泡剂(注意防火),或提升液位至规定刻度,调整喷嘴角度避免直冲液面。
- 长效调整
- 若为软水导致,可补充适量硬水或钙盐。
- 定期使用撇油机清除杂油,每班清理金属屑。
- 按浓度要求补加原液,避免盲目加水稀释。
- 更换为低泡型切削液,特别适用于高压中央冷却系统。
四、预防优于治理:选用低泡切削液
从源头解决泡沫问题,最有效的策略是选用抗泡性能优异的切削液。现代低泡切削液采用特殊的分子设计和消泡技术,能在高流速和高压力下保持泡沫层极薄。选择时可关注以下参数:
- 泡沫高度:参照GB/T 12579或行业标准,要求10分钟泡沫高度≤10ml。
- 水质适应性:既能适应软水,也能在硬水中稳定。
- 抗菌性能:减少细菌滋生,从源头降低生物泡沫。
控制切削液浓度在推荐范围(通常5%~10%),维持pH在8.5~9.5,都能显著降低起泡风险。
五. 咨询与选型误区提醒
很多企业在寻求消泡技术服务时,容易陷入三个误区:
- 盲目加消泡剂:不在追查起沫根源的情况下反复添加,最终导致切削液破乳、润滑失效。
- 过度依赖物理消泡:以为加一个消泡机就能解决问题,实际上物理消泡只能处理已经形成的泡沫,对源头抑制没有效果。
- 忽视设备维护:液泵密封不严导致吸入空气、过滤器长时间不洗导致回流剧烈,都是低成本的改进技巧,常被忽略。
建议以“日常预防比后期的消除更重要”为原则,与供液商或专业技术服务团队协作,将泡沫控制指标纳入切削液管理体系。
如果您有更多关于金属切削液消泡需求和技术现状疑问,欢迎与专业团队进行切削液消泡技术咨询,为选型或改造提供针对性的策略与测试方案从表因到根因,彻底告别“泡沫危机”。
如若转载,请注明出处:http://www.fujian-tools.com/product/50.html
更新时间:2026-09-23 05:05:54